Hej tamo! Kao dobavljač bita za bušenje, imao sam svoj priličan udio iskustva u industriji. Danas ću govoriti o zahtjevima za bitom za bušenje koji se koristi u PCB bušenju.
Prvo, shvatimo o čemu se radi u PCB bušenju. Tiskane pločice (PCB) su okosnica većine elektroničkih uređaja. Oni su poput živčanog sustava, povezujući sve komponente zajedno. A zapleteni komadići igraju ključnu ulogu u stvaranju rupa potrebnih za ove veze.
Materijalni zahtjevi
Materijal bita za bušenje super je važan. Za bušenje PCB -a obično tražimo čelik velike brzine (HSS) ili karbid. HSS je popularan izbor jer je relativno pristupačan i ima dobru toplinsku otpornost. Može podnijeti rotaciju visoke brzine i trenje koje dolaze s PCB -om za bušenje.
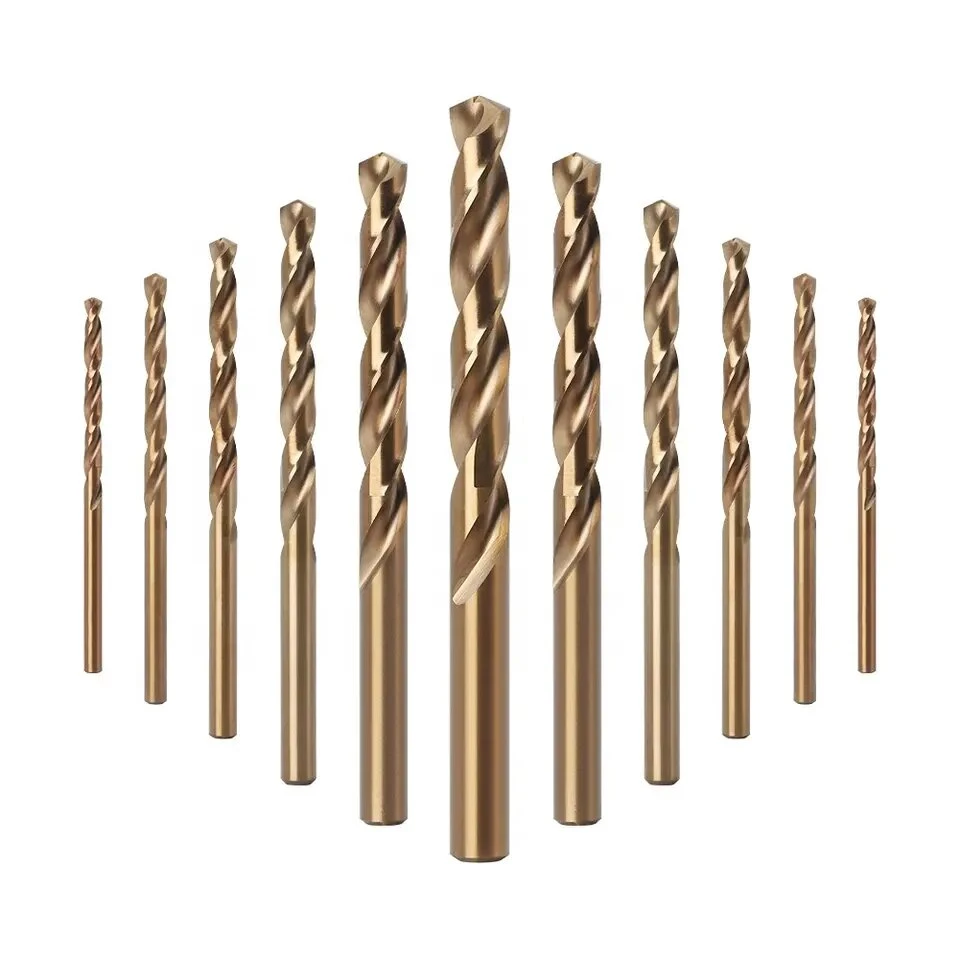
NašeVisokokvalitetni HSS 4241 4341 6542 (M2) M35 M42 BIT BILO BILO ZA BUCFIJUIzrađen je od visokokvalitetnih HSS -a. Različite ocjene poput M2, M35 i M42 nude različite razine tvrdoće i toplinske otpornosti. M2 je općenito - svrha, dok M35 i M42 imaju više legirajućih elemenata, što ih čini još boljim za aplikacije s visokim stresom poput PCB bušenja.
Karbid je, s druge strane, malo skuplji, ali nudi vrhunsku tvrdoću i otpornost na habanje. Može se bušiti putem PCB -a s više preciznosti i duže vrijeme, a da pritom ne postane dosadno. Međutim, također je krhkiji, pa ga treba pažljivo postupati.

Geometrijski zahtjevi
Geometrija bita za bušenje utječe na to koliko dobro može izbušiti PCB. Jedan od ključnih aspekata je kut točke. Za PCB bušenje obično se koristi kut točke od oko 118 - 135 stupnjeva. Manji kut točaka, poput 118 stupnjeva, dobar je za mekše materijale i može lakše prodrijeti iz PCB -a. Veći kut točaka, recimo 135 stupnjeva, bolji je za teže materijale jer pruža veću snagu na vrhu.
Kut spirale je još jedan važan faktor. Viši kut spirale, obično između 30 - 45 stupnjeva, pomaže u evakuaciji čipova. Pri bušenju PCB -a generiraju se čips, a ako se ne uklone pravilno, mogu začepiti bit bušilice i uzrokovati oštećenje PCB -a. NašeValjani kovani ember završni završetak bušilice za metaldizajniran je s optimalnim kutom spirale kako bi se osiguralo učinkovito uklanjanje čipova.
Duljina flaute također je bitna. Dulje flaute mogu držati više čipsa, ali također mogu bušilica učiniti malo fleksibilnije i manje krute. Dakle, to je ravnoteža između kapaciteta čipa i stabilnosti bušenja.
Zahtjevi za površinsku završnu obradu
Dobra površinska završna obrada na bitu za bušenje je neophodna. Glatka površina smanjuje trenje između bita bušilice i PCB -a, što zauzvrat smanjuje stvaranje topline. Toplina može uzrokovati da se bit bušilice istroši brže i može oštetiti PCB.
Naši bitovi za bušenje često imaju posebne završne obrade. Na primjer,Valjani kovani ember završni završetak bušilice za metalima ember finiš. Ovaj završetak ne samo da bi bušili bio lijep izgled, već i daje neka svojstva protiv trenja. Pomaže glatko da se bušilica klizi kroz PCB, poboljšavajući kvalitetu bušenja i životni vijek bita.
Precizni zahtjevi
U PCB bušenju ključna je preciznost. Promjer bita za bušenje mora biti vrlo precizan. Čak i malo odstupanje u promjeru može dovesti do problema s komponentama koje će se kasnije umetnuti u rupe.
Naš proces proizvodnje osigurava veliku preciznost. Koristimo napredne mjere strojeva i kontrole kvalitete kako bismo bili sigurni da svaki bit za bušenje zadovoljava navedenu toleranciju promjera. Na primjer, našDIN338 Twist Bušilice za metalproizvode se prema strogim standardima DIN338, koji jamče visoku razinu preciznosti.
Zahtjevi za evakuaciju čipova
Kao što sam već spomenuo, evakuacija čipa je presudna u bušenju PCB -a. Kad se bit bušilice probije kroz PCB, proizvode se čips. Ako se ovi čips ne uklone brzo, mogu se zaglaviti u flautama bušilice, uzrokujući da se pregrijava i istroši brže.
Dizajn bita za bušenje, posebno kut spirale i oblik flauta, igra veliku ulogu u evakuaciji čipova. Dobro dizajnirani bit za bušenje imat će flaute koje su oblikovane na način koji omogućava da čips lako izvire. Naši bitovi za bušenje dizajnirani su za optimizaciju evakuacije čipova, osiguravajući glatko i učinkovito bušenje.
Zahtjevi za izdržljivost
PCB bušenje može biti ponavljajući postupak i napon. Dakle, bušilica mora biti izdržljiva. Trebao bi biti u stanju izdržati više operacija bušenja bez gubitka oštrine ili probijanja.
Izbor materijala, površinskog završetka i procesa proizvodnje doprinose trajnosti bita za bušenje. Na primjer, visokokvalitetni HSS u našemVisokokvalitetni HSS 4241 4341 6542 (M2) M35 M42 BIT BILO BILO ZA BUCFIJUje toplina - tretira se kako bi poboljšala svoju tvrdoću i žilavost, što je čini izdržljivim.
Zahtjevi za učinkovitost
Naravno, troškovi su uvijek faktor. Želite vježbu koja ispunjava sve zahtjeve, ali također ne razbija banku. To razumijemo i zato nudimo niz bitova za bušenje po različitim cijenama.
Naši HSS bušilice su troška - učinkovita opcija za one kojima je potreban pouzdan bušilica za bušenje PCB -a bez previše trošenja. A ako vam treba dodatni učinak bitova za bušenje od karbida, imamo i opcije koje nude dobru vrijednost za novac.
Zaključak
Zaključno, bit za bušenje koji se koristi u bušenju PCB -a mora udovoljiti nekoliko zahtjeva u smislu materijala, geometrije, završne obrade, preciznosti, evakuacije čipova, trajnosti i učinkovitosti troškova. Kao dobavljač nastojimo pružiti bitove za bušenje koje označava sve ove okvire.
Ako ste na tržištu za visoke - kvalitetne bitove za bušenje za PCB bušenje, voljeli bismo razgovarati s vama. Bez obzira jeste li mali proizvođač elektronike ili veliki proizvodni pogon, možemo ponuditi prave bitove za vaše potrebe. Kontaktirajte nas kako biste započeli raspravu o vašim zahtjevima i zajedno pronašli savršeno rješenje za bušenje.
Reference
- "Priručnik za obradu alata za rezanje" Paula Davima
- "Osnove obrade" Društva inženjera proizvodnje