Bušenje pod kutom sa spiralnim svrdlom uobičajena je, ali i izazovna operacija u raznim industrijama kao što su obrada metala, obrada drva i građevinarstvo. Kao dobavljač spiralnih svrdla, iz prve sam ruke svjedočio poteškoćama s kojima se operateri suočavaju kada pokušavaju bušiti pod kutom. U ovom blogu istražit ću poteškoće povezane s bušenjem pod kutom pomoću spiralnih svrdla i ponuditi neke uvide o tome kako ih prevladati.
1. Hodanje svrdla i netočno postavljanje rupa
Jedan od najistaknutijih problema kod bušenja pod kutom je hodanje svrdla. Kada spiralno svrdlo napravi početni kontakt s izratkom pod kutom, oštrice nisu ravnomjerno zahvaćene. Ova neravnomjerna raspodjela sile uzrokuje klizanje svrdla ili "hodanje" po površini obratka, što dovodi do netočnog postavljanja rupa.


Zamislite da pokušavate izbušiti rupu na nagnutoj metalnoj površini. Svrdlo ima tendenciju skliznuti s predviđenog mjesta, što otežava bušenje rupe točno tamo gdje je potrebno. Ovaj je problem osobito akutan pri radu s tvrdim materijalima poput nehrđajućeg čelika ili titana, gdje je vjerojatnije da će se svrdlo opirati probijanju i lutati.
Kako bi ublažili hodanje svrdla, operateri često koriste središnji bušilac kako bi napravili malo udubljenje na mjestu bušenja. To pomaže u usmjeravanju svrdla i sprječava njegovo lutanje. Dodatno, korištenje bušilice s nagibnim stolom može pružiti bolju kontrolu i točnost tijekom bušenja pod kutom. NašeMetalna kutija DIN338 spiralna svrdla za metaldizajnirani su s oštrim reznim rubovima koji mogu bolje zahvatiti obradak, smanjujući vjerojatnost hodanja svrdla.
2. Neravnomjerno rezanje i povećano trošenje
Kod bušenja pod kutom, spiralno svrdlo doživljava nejednake sile rezanja. Rezni rubovi na jednoj strani svrdla izloženi su većem pritisku i trenju nego na drugoj strani. Ovo neravnomjerno opterećenje može dovesti do preranog trošenja i oštećenja nastavka.
Na primjer, ako bušite rupu pod kutom od 45 stupnjeva u drvenoj dasci, vanjski rub svrdla bit će u kontaktu s drvetom duže vrijeme i osjetit će veći otpor. S vremenom to može uzrokovati brže otupljivanje oštrice na toj strani, što rezultira smanjenjem učinkovitosti i kvalitete bušenja.
Kako biste riješili ovaj problem, važno je odabrati spiralno svrdlo od visokokvalitetnih materijala i odgovarajuće toplinske obrade. NašeKovano spiralno svrdlo obloženo kositrom za metalima presvlaku od kositra koja pruža izvrsnu otpornost na trošenje, produžujući životni vijek svrdla čak i pod nejednakim uvjetima rezanja.
3. Problemi s evakuacijom čipova
Pravilno odvođenje strugotine ključno je za učinkovito bušenje. Kod bušenja ravnih rupa, strugotina može lako izaći kroz žljebove spiralnog svrdla. Međutim, kod bušenja pod kutom, strugotine se nakupljaju u žljebovima i na mjestu bušenja, što otežava njihovo uklanjanje.
Ovo nakupljanje čipova može dovesti do nekoliko problema. Prvo, može uzrokovati pregrijavanje svrdla, što može smanjiti njegovu učinkovitost rezanja, pa čak i oštetiti svrdlo. Drugo, nakupljeni strugotini mogu povećati trenje između nastavka i obratka, otežavajući proces bušenja i povećavajući rizik od zapinjanja nastavka.
Kako bi se poboljšala evakuacija strugotine tijekom bušenja pod kutom, operateri mogu koristiti nižu brzinu napredovanja i veću brzinu vretena. To pomaže da se čips razbije na manje komadiće i omogućuje njihovo lakše uklanjanje sa žljebova. Osim toga, korištenje rashladne tekućine ili maziva također može pomoći u ispiranju strugotine i smanjenju trenja.
4. Smanjena dubina bušenja i poteškoće u dosezanju cilja
Bušenje pod kutom često ograničava najveću dubinu bušenja koja se može postići. Kako svrdlo prodire u obradak pod kutom, efektivna duljina svrdla koje se može koristiti za bušenje se smanjuje. To je zato što svrdlo može početi trljati o rub rupe, uzrokujući prekomjerno trenje i sprječavajući daljnje prodiranje.
Štoviše, precizno postizanje ciljane dubine može biti izazovno. Kut rupe otežava precizno mjerenje dubine, a nejednake sile rezanja mogu uzrokovati odstupanje svrdla od planirane putanje, što dovodi do netočne dubine rupe.
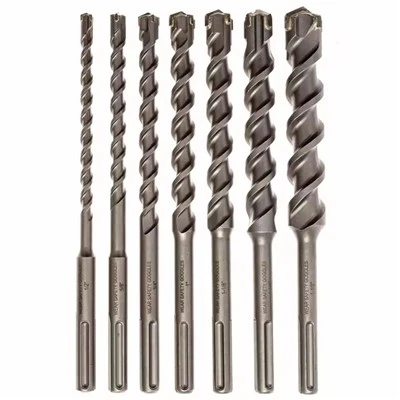
Kako biste prevladali ove probleme, važno je odabrati svrdlo odgovarajuće duljine i promjera za posao. NašeTvornička cijena SDS Plus svrdlo s poprečnim rezačem za bušenje zidovaje dizajniran za pružanje boljeg prodiranja i kontrole kod bušenja pod kutom, omogućujući točniju kontrolu dubine.
5. Zabrinutost za strukturni integritet i sigurnost
Prilikom bušenja pod kutom, svrdlo je izloženo dodatnim silama savijanja i torzije. Te sile mogu ugroziti strukturni integritet nastavka i povećati rizik od loma. Slomljeno svrdlo ne samo da može oštetiti radni komad, već i predstavljati sigurnosnu opasnost za operatera.
Kako bi se osigurala sigurnost i održao strukturni integritet svrdla, bitno je koristiti ispravne parametre bušenja, kao što je odgovarajuća brzina napredovanja i brzina vretena. Rukovatelji bi također trebali redovito provjeravati ima li na svrdlu znakova istrošenosti ili oštećenja i zamijeniti ga po potrebi.
Zaključak
Bušenje pod kutom sa spiralnim svrdlom predstavlja nekoliko poteškoća, uključujući hodanje svrdla, neravnomjerno rezanje, probleme s evakuacijom strugotine, smanjenu dubinu bušenja i sigurnosne probleme. Međutim, razumijevanjem ovih izazova i poduzimanjem odgovarajućih mjera za njihovo rješavanje, operateri mogu postići preciznije i učinkovitije rezultate bušenja pod kutom.
Kao dobavljač spiralnih svrdla, predani smo pružanju visokokvalitetnih svrdla koja vam mogu pomoći u prevladavanju ovih poteškoća. Naš asortiman proizvoda, uključujućiMetalna kutija DIN338 spiralna svrdla za metal,Tvornička cijena SDS Plus svrdlo s poprečnim rezačem za bušenje zidova, iKovano spiralno svrdlo obloženo kositrom za metal, dizajnirani su kako bi zadovoljili različite potrebe naših kupaca.
Ako ste zainteresirani saznati više o našim spiralnim svrdlima ili imate bilo kakva pitanja u vezi s bušenjem pod kutom, slobodno nas kontaktirajte radi rasprave o nabavi. Radujemo se suradnji s vama kako bismo pronašli najbolja rješenja za bušenje za vaše projekte.
Reference
- "Machinery's Handbook", Industrial Press Inc.
- Razni tehnički dokumenti o operacijama bušenja iz industrijskih istraživačkih institucija.